Заказать звонок
 Форма обратной связи

 +7 (343)
206-67-57



 0

 Скопировать ссылку
 Вконтакте
 Telegram
 Одноклассники
 Whatsapp
Сравнение инструментальных конусов
Выбор инструментального конуса — это фундамент точности и производительности любого современного обрабатывающего центра. Долгое время стандарты SK (DIN 69871) и BT (JIS B 6339) были «золотым стандартом» в металлообработке. Однако с развитием высокоскоростной обработки на первый план вышел стандарт HSK (DIN 69893).
Почему же профессионалы все чаще отдают предпочтение HSK? Давайте разберем ключевые технические преимущества этого конуса.

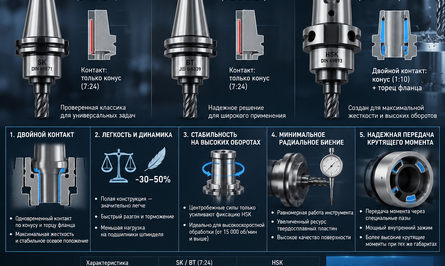
1. Принцип двойного контакта: жесткость превыше всего
Главное отличие HSK от SK и BT заключается в геометрии.
- SK и BT — это конусы с крутизной 7:24. Они контактируют со шпинделем только по конической поверхности. При высоких оборотах центробежные силы «раздувают» шпиндель, из-за чего конус проседает внутрь, теряя жесткость и точность позиционирования по оси Z.
- HSK (Hohl-Schaft-Kegel — «полый конус») имеет более короткий и пологий конус (1:10) и обеспечивает двойной контакт: одновременно по конусу и по торцу фланца.
Результат: Когда фланец плотно прижат к торцу шпинделя, осевое положение инструмента становится абсолютно стабильным. Это исключает «проседание» инструмента при высоких оборотах и вибрациях.
2. Легкость и динамика
HSK имеет полую конструкцию, что делает его значительно легче аналогов (примерно на 30–50%).
- Меньшая масса = меньшая инерция. Это позволяет шпинделю быстрее разгоняться и тормозить, что критически важно для циклов с частой сменой инструмента.
- Снижение нагрузки на подшипники. Меньший вес оснастки при высоких оборотах (от 15 000 об/мин и выше) значительно продлевает срок службы шпиндельного узла.
3. Стабильность на высоких оборотах
Это «ахиллесова пята» конусов SK и BT. Из-за центробежных сил шпиндель расширяется быстрее, чем конус инструмента. В результате конус SK/BT начинает «гулять» в гнезде, что приводит к потере точности и вибрациям.
Конструкция HSK спроектирована так, что при росте оборотов центробежные силы действуют на тонкие стенки полого конуса, заставляя его еще плотнее прижиматься к стенкам шпинделя. Чем выше обороты, тем надежнее фиксация. Это делает HSK безальтернативным решением для высокоскоростной обработки (High Speed Machining).
4. Точность радиального биения
Благодаря двойному контакту и более жесткой системе зажима, HSK обеспечивает минимальное радиальное биение. Это напрямую влияет на:
- Стойкость инструмента: Фреза работает равномерно, без микроударов, что увеличивает ресурс твердосплавных пластин.
- Качество поверхности: Отсутствие вибраций позволяет получать зеркальную чистоту обработки без «дроби» на деталях.
5. Надежность передачи крутящего момента
В HSK передача крутящего момента осуществляется через специальные пазы в хвостовике, которые входят в зацепление с поводками шпинделя. В сочетании с мощным внутренним зажимом (цанговый механизм внутри конуса), HSK обеспечивает передачу гораздо больших моментов, чем SK или BT при тех же габаритах.
Сравнение: когда что выбирать?
| Характеристика | SK / BT (7:24) | HSK |
|---|---|---|
| Контакт | Только конус | Конус + Торец |
| Жесткость | Средняя | Высокая |
| Работа на высоких оборотах | Ограничена | Идеальна |
| Вес оснастки | Высокий | Низкий |
| Цена | Ниже | Выше |
Резюме
Стоит ли переходить на HSK?
- Если ваши задачи могут выполняться на оборотах до 8 000–10 000 об/мин или вы выполняете черновую обработку с большими съемами — SK или BT могут быть вполне оправданы своей ценой и простотой.
- Если вы занимаетесь высокоскоростной обработкой, чистовой обработкой сложных пресс-форм, аэрокосмическими деталями или просто хотите выжать из станка максимум точности и ресурса — HSK является верным выбором.
Вывод: HSK — это инвестиция в стабильность процесса. Несмотря на более высокую стоимость самой оснастки, вы выигрываете за счет увеличения стойкости инструмента, сокращения времени цикла и повышения качества готовых изделий. В современном производстве, где время — деньги, HSK — это стандарт будущего.